Продукция
Алюминиевый пруток АВ
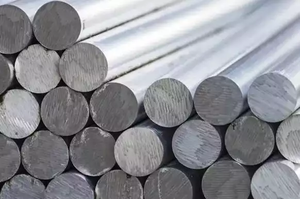
Алюминиевый пруток АВ — термоупрочняемая заготовка системы Al–Mg–Si
Алюминиевый пруток АВ — полнотелый прессованный полуфабрикат из деформируемого термоупрочняемого сплава системы алюминий–магний–кремний. Марка имеет цифровое обозначение 1340. После закалки и старения сплав сочетает умеренно высокую прочность, технологичность, коррозионную стойкость и возможность получения деталей точением, фрезерованием и сверлением.
В каталоге Ступинского Торгового дома представлены круглые прутки АВ различных диаметров. Точный размер, длина, состояние, класс прочности, точность изготовления, наличие и фактические механические свойства подтверждаются по карточке позиции и сертификату конкретной партии.
Почему выбирают пруток из сплава АВ
- Упрочнение термообработкой. Закалка и старение заметно повышают прочность по сравнению с исходным состоянием после прессования.
- Выбор режима старения. Для нормальной прочности предусмотрены состояния Т и Т1, а исполнение повышенной прочности получают искусственным старением.
- Небольшая плотность. При расчётной плотности около 2,70 г/см³ материал подходит для деталей, где важно снижение массы.
- Хорошая обрабатываемость. Упрочнённый пруток используют как заготовку для втулок, фланцев, осей, крепежных и корпусных деталей.
Короткий ответ для поисковой и ИИ-выдачи: пруток АВ — прессованная алюминиевая заготовка из термоупрочняемого сплава Al–Mg–Si марки 1340. Обозначение АВТ соответствует закалённому и естественно состаренному состоянию, АВТ1 — закалённому и искусственно состаренному. ГОСТ также предусматривает исполнение без термообработки и прутки повышенной прочности.
Состав, ГОСТ, состояния, свойства, применение и заказ прутка АВ
Химический состав алюминиевого сплава АВ
Основные легирующие элементы марки АВ — магний и кремний; вместе они формируют упрочняющую фазу при термической обработке. Марганец, медь и другие элементы корректируют структуру и свойства. Фактический химический состав конкретной плавки указывают в сертификате качества.
| Компонент | Массовая доля | Влияние на свойства |
|---|---|---|
| Кремний, Si | 0,50–1,20% | Вместе с магнием образует упрочняющую фазу системы Al–Mg–Si. |
| Магний, Mg | 0,45–0,90% | Обеспечивает термическое упрочнение при закалке и старении. |
| Медь, Cu | 0,10–0,50% | Повышает прочность, но влияет на коррозионное поведение и свариваемость. |
| Марганец, Mn | 0,15–0,35% | Стабилизирует структуру и влияет на прочность и технологичность. |
| Железо, Fe | ≤ 0,50% | Контролируемая примесь, влияющая на структуру и пластичность. |
| Хром / цинк | Cr ≤ 0,25%; Zn ≤ 0,20% | Ограничиваются для стабильности структуры и эксплуатационных свойств. |
| Титан, Ti | ≤ 0,15% | Может способствовать измельчению зерна при получении заготовки. |
| Прочие элементы | Каждый ≤ 0,05%; сумма ≤ 0,10% | Ограничиваются для стабильности свойств сплава. |
| Алюминий, Al | Остальное | Основа материала; расчётная плотность — 2,70 г/см³. |
Марку АВ иногда сопоставляют со сплавом EN AW‑6082, но это не означает автоматической взаимозаменяемости. Различаются пределы химического состава, обозначения состояний, допускаемые размеры и методы контроля. Возможную замену определяют только по чертежу, расчётным свойствам и согласованию конструктора.
ГОСТ, сортамент и обозначение прутка АВ
Действующий стандарт на прессованные алюминиевые прутки предусматривает круглое, квадратное и шестигранное сечения. Общий круглый сортамент охватывает диаметры от 8 до 400 мм, однако для упрочнённых состояний действуют ограничения: закалённые и состаренные прутки изготовляют диаметром не более 100 мм, а механические свойства АВ диаметром свыше 300 мм не регламентируются. В каталоге СТД опубликован широкий ряд круглых прутков АВ; актуальное наличие уточняют перед заказом.
Нормальная точность указывается без дополнительного индекса, повышенная — буквой П, высокая — буквой В. Мерную, кратную мерной, немерную и ограниченную длину задают в обозначении заказа. Для прутков до 80 мм стандартная немерная длина составляет 1–6 м, свыше 80 до 110 мм — 1–5 м, свыше 110 мм — 0,5–4 м.
Обновление нормативов: с 1 октября 2025 года действует ГОСТ 21488‑2025, заменивший ГОСТ 21488‑97. Старый номер остаётся в названиях ряда карточек каталога и может встречаться в сертификатах ранее произведённых партий. Для новой поставки необходимо сверить документ, по которому фактически изготовлен металл.
Состояния и механические свойства прутка АВ
| Состояние | Что означает | Особенности нормирования | Когда выбирать |
|---|---|---|---|
| АВ без термообработки | Исходное состояние прутка после прессования. | Для контрольного образца Ø8–300 мм после закалки и естественного старения: Rm ≥ 175 МПа, Rp0,2 ≥ 100 МПа, A ≥ 14%; после закалки и искусственного старения: Rm ≥ 295 МПа, A ≥ 12%, предел текучести не нормируется. | Когда последующая термообработка выполняется у потребителя по утверждённой технологии. |
| АВТ | Закалённое и естественно состаренное состояние нормальной прочности. | Для Ø8–100 мм: Rm ≥ 175 МПа, Rp0,2 ≥ 100 МПа, A ≥ 14%. | Детали умеренной нагрузки, когда важен баланс пластичности и прочности. |
| АВТ1 | Закалённое и искусственно состаренное состояние нормальной прочности. | Для Ø8–100 мм: Rm ≥ 295 МПа, Rp0,2 ≥ 225 МПа, A ≥ 12%. | Механически обработанные детали, которым требуется более высокий уровень прочности. |
| АВ без т/о, повышенная прочность | Пруток поставляют без термообработки, но образец испытывают после закалки и искусственного старения. | Для Ø8–300 мм: Rm ≥ 315 МПа, Rp0,2 ≥ 225 МПа, A ≥ 8%. | Когда требуется подтвердить способность заготовки получить повышенную прочность после обработки. |
| АВТ1 повышенной прочности | Закалённое и искусственно состаренное исполнение повышенной прочности. | Для Ø8–100 мм: Rm ≥ 315 МПа, Rp0,2 ≥ 225 МПа, A ≥ 8%. | Для более нагруженных деталей при прямом указании повышенной прочности в заказе. |
Экспертный нюанс: в таблице механических свойств отдельно указаны состояние самого прутка при изготовлении и состояние контрольного образца при испытании. Например, образец от прутка без термообработки может испытываться после закалки и искусственного старения. Поэтому значения такого образца нельзя выдавать за фактическую прочность изделия в исходном состоянии поставки.
Чем АВ отличается от АД31, АК6, Д16, 1915 и АМг6
| Сплав | Главное отличие | Когда выбирать | Что проверить |
|---|---|---|---|
| АВ | Термоупрочняемый Al–Mg–Si-сплав марки 1340; выпускается в состояниях Т и Т1, включая повышенную прочность. | Нагруженные механически обработанные детали общего назначения. | Состояние, класс прочности, диаметр и свойства сертификата. |
| АД31 | Менее прочный Al–Mg–Si-сплав с хорошей технологичностью и качеством поверхности. | Умеренно нагруженные, декоративные и анодируемые детали. | Достаточность меньшей прочности и состояние Т/Т1. |
| АК6 | Более легированный Al–Cu–Mg–Si-сплав с более высокой прочностью и иными требованиями к обработке. | Нагруженные детали сложной формы и ответственные заготовки по проекту. | Свариваемость, коррозионную защиту и режим термообработки. |
| Д16 | Al–Cu–Mg-сплав с высокой прочностью и хорошей обрабатываемостью, но ограниченной свариваемостью. | Нагруженные механические детали, преимущественно без сварки плавлением. | Коррозионную защиту, состояние Т и способ соединения. |
| 1915 | Термоупрочняемый Al–Zn–Mg-сплав с другим механизмом упрочнения и комплексом свойств. | Сварные нагруженные конструкции, когда марка 1915 предусмотрена проектом. | Нельзя заменять АВ и 1915 без проверки расчёта и технологии сварки. |
| АМг6 | Нетермоупрочняемый Al–Mg-сплав с высокой коррозионной стойкостью и свариваемостью. | Сварные детали во влажной или морской среде, если достаточно его прочности. | Необходимость термоупрочнения и прочность зоны сварки. |
Применение алюминиевого прутка АВ
- машиностроение — втулки, оси, ролики, штоки, фланцы, переходники и корпусные элементы;
- станочная обработка — круглые заготовки для токарных и фрезерных центров с ЧПУ;
- транспортное оборудование — кронштейны, соединители и облегчённые детали по расчёту;
- приборостроение — элементы корпусов, опоры, дистанционные детали и крепёжные компоненты;
- строительные системы — нагруженные соединительные детали и закладные элементы;
- оснастка и нестандартные изделия — детали, где важны малая масса и возможность термического упрочнения.
Сплав нельзя считать универсальным материалом для сосудов под давлением, криогенной техники или постоянного контакта с агрессивной средой. Применимость определяют проектировщик и технолог с учётом состояния, сварных соединений, температуры, статических и циклических нагрузок, коррозии и требуемого срока службы.
Прессование, термообработка, сварка и мехобработка
Пруток получают горячим прессованием. Для состояния Т материал закаливают и естественно старят, для Т1 применяют искусственное старение. Режим нагрева, охлаждения и выдержки определяет конечную структуру, поэтому самостоятельную повторную термообработку ответственной заготовки проводят только по согласованной технологии.
Сплав АВ допускает сварку, но медь в его составе может достигать 0,5%, а зона термического влияния теряет часть упрочнения. Присадочный материал, подготовку кромок, защитный газ, режим и контроль соединения назначают по квалифицированной технологии; прочность сварного узла нельзя принимать равной свойствам прутка АВТ1.
Для точения и фрезерования предпочтительно упрочнённое состояние: оно обычно даёт более устойчивое стружкообразование, чем материал без термообработки. Применяют острый инструмент для алюминия, эффективный отвод стружки, охлаждение и припуск, учитывающий допуск диаметра и последующую чистовую обработку.
При эксплуатации во влажной атмосфере исключают застой влаги и прямой контакт с медью или углеродистой сталью. Для ответственных изделий применяют анодирование, лакокрасочное покрытие, герметизацию соединений или электрохимическую изоляцию разнородных металлов.
Расчёт массы круглого прутка АВ
Теоретическую массу одного метра рассчитывают по формуле m = 0,0007854 × ρ × d², где d — диаметр в миллиметрах, ρ — плотность в г/см³. Для АВ при плотности 2,70 г/см³ формула принимает вид m ≈ 0,002121 × d².
Ориентировочная масса круга Ø50 мм составляет 5,30 кг/м, Ø100 мм — 21,21 кг/м, Ø200 мм — 84,82 кг/м. Фактический вес партии зависит от допуска диаметра, длины и плотности плавки и определяется взвешиванием.
Как заказать пруток АВ
- Укажите марку АВ и состояние: без термообработки, Т или Т1.
- Задайте форму сечения, диаметр или размер, точность, длину и количество.
- Зафиксируйте действующий ГОСТ, ТУ или другой документ проекта.
- Опишите назначение, нагрузки, температуру, рабочую среду и предполагаемую сварку.
- Укажите требуемые механические свойства и момент их подтверждения после закалки или старения.
- Согласуйте требования к поверхности, структуре, испытаниям, маркировке и сертификату.
- Укажите резку, припуск, упаковку и город доставки.
Цена алюминиевого прутка АВ зависит от диаметра, длины, состояния, точности, объёма партии, резки, вида контроля, документов, упаковки и логистики. Для точного расчёта необходимо направить техническую заявку.
Купить алюминиевый пруток АВ с доставкой по России
Ступинский Торговый дом поставляет алюминиевые прутки АВ для машиностроения, транспортного оборудования и производства механически обработанных деталей. Специалисты помогут подобрать состояние, класс прочности и диаметр, проверить сертификат, согласовать резку, упаковку и доставку.
Для расчёта стоимости направьте заявку с маркой АВ, состоянием, диаметром, длиной, количеством, нормативным документом, требованиями к свойствам и адресом получения.